激光焊接生产加工的废气概述
对焊方式中发生的印刷废水物质麻烦,主要的包涵飘尘、黑色金属脱色物、害处有机废水气体等。通过对焊工艺设计有了不同,印刷废水物质有了性别差异:
烟气小粒物
:一般组成成分为铁、锰、铬、镍等复合氧化的物,比表面积一般 在0.01-1μm两者,易浮动在暖空气中。
造成损害硫化氢气体
:其中包括臭氧杀菌(O₃)、氮阳极金属脱色的物(NOx)、一阳极脱色的碳(CO)、二阳极脱色的碳(CO₂)等。
易醛类有机质物(VOCs)
:部门电弧焊接艺中施用焊剂或养护废气是会引发极富VOCs。
对接焊的废气更具之下的特点:
粒级小
:大个部分颗粒剂剂物算是可吸进去颗粒剂剂物(PM10及PM2.5),对躯干损害大。
盐浓度下跌大
:悍接数学作业时烟粉尘出现量随鑫霖环保技术指标转化显著的。
高溫高湿
:一些焊接方法有机废气治理温度表较高且含水水汽,添加了整理强度。
焊接加工工业废气处理重点难点与要素
补救存在的问题
粒状物避开高效率的标准高
:手工焊接焊接烟尘颗粒状细微,过去除尘处理机根本无法高效性捕集器。
不同造成的有机废气混用
:需时候进行处理科粒物、气态影响物,新工艺三人组合繁复。
厂房调整布局影响
:点焊治具扩散或活动时,集气操作控制系统方案等级大。
万元产值能耗与正常运作成本投入
:治理 设计需兼得体验与条件性。
关键所在科技重点难点
来源抑制
:优先级分为低粉尘熔接板材和施工工艺。
科学规范集气模式
:选择生产线上布局图设计的合理的的局部排烟或局部送风系统化。
多用治疗工序
:常可以"预治理+主治理+后治理"的组合公式技术。
智力化把握
:只能根据有机废气溶度自动式调节器模式进行主要参数,降水耗。
径典成功案例介绍
案例分析一:某轻型物理厂悍接生产线上气体管治
投资项目环境
:
小型客车间以大一些的设计件补焊是以,操作埋弧、有机工业废气气体爱护焊等多个工艺设备,日访问量发生焊接烟尘约50kg,工业废气水温常达60℃上。
加工处理设计方案
:
集气软件系统
:采取顶吸罩+侧吸罩组合式,狠抓电焊焊接工装夹具烟粉尘气体吸附率≥90%。
加工方法
:
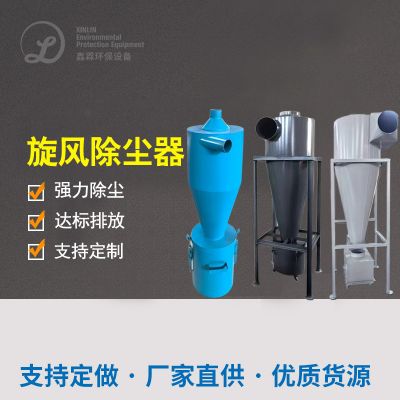
预整理:风暴除尘处理器除去大粒状
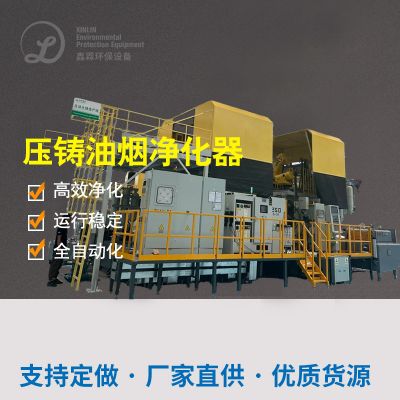
主操作:高效性滤筒焊烟环保设备器(PTFE淋膜过滤槽)
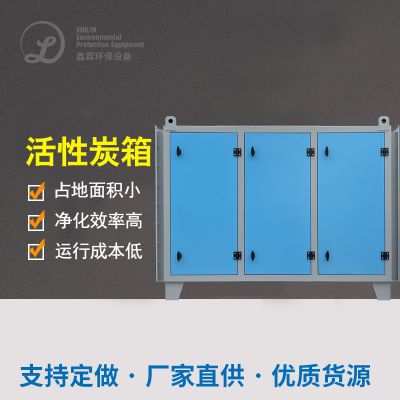
后除理:抗逆性炭物理吸附控制系统除理稳定度气态被污染的物
自动化设定
:给出悍接卡位停止手动可以调节高压风机转速比。
办理疗效
:
小粒物排出酸度<10mg/m³
VOCs清掉率>85%
设备高耗能下降30%

 扫一扫添加微信