酒厂废气处理案例|酒厂废气处理方法|酒厂废气处理工艺
酒厂工业废气整理全分析:源于、严重后果、思路与金典案例库解析
酒厂看做食品厂饮品行业领域的比较重要的分为方面,在生育历程中不能不防范地会形成非常多排放物。这样排放物若私自效果加工清理,将对区域和人间建康出现较为严重后果。随着时间推移安全相关法律法规的进一步标准和顾客安全责任意识的增加,酒厂排放物加工清理已是为企业主可不断地提升的比较重要的基本原则。这篇文章将详细完整解密酒厂排放物的源头、优点、后果及加工清理重点难点,并具备面向性完成方案设计,一并融合几个非常经典成功案例,详细风采展示酒厂排放物加工清理的预期应用与经济发展。
一、酒厂有机废气物的收入及产业匀称
酒厂工业废液主要是由来于酿酒产量的各大重要基本原则,具有化学原料治理、沤肥、水蒸气蒸馏、儲存和产品包装阶段。具有说,工业废液生成的主要是重要基本原则如表:
食材加工阶段中
:酒厂往往实用粮食、果实等做为材质,在绞碎、输料和搅拌设备的时候中会出现尘土和有机质尾气。
发效关键期
:真是工业废气诞生的具体原则。食物发酵整个过程中,微菌物细胞代谢会诞生过多二塑炼碳、甲醇蒸汽加热各种塑炼物、醛类、酯类等有机肥料散发物(VOCs)。
萃取关键期
:在萃取流程中,香蕉水水蒸汽和相关低熔点生物碳物会挥发物出现有机有机废气物物,同时加水设配(如生物质锅炉)或许出现进行燃烧有机有机废气物物。
吸收和包装机周期
:酒水饮料在贮存和灌装生产线整个过程中,乙酸乙酯和某些生产营养成分会易挥发,建立废气排放。
酒厂有机废液物实际上來发源纯粮酒、黑啤酒、匍萄酒等酒精消毒消毒软饮料种植制造业,还涉及到的各种相关领域链,如酒精消毒消毒油料种植、食品原料工作和菌物化学鑫霖环保业。这样制造业的有机废液物成份冗杂,处理高难度较高。
二、酒厂的废气的共同点及隐患
酒厂废水有以内特殊性:
营养成分复杂性
:废水中这样不仅富含无水乙醇、二氧化物碳等具体营养成分,还也包括塑炼物、醛类、酯类、酸类等多样生产制造和无机物物。以下物资的密度和分类因生产制造的工艺和成分而异。
酸度起伏大
:有机废气排放物产出量随产出期发生改变,假如进行发酵和水蒸气蒸馏环节有机废气排放物质量浓度较高,并且他环节较低。在这种价格波动率延长了处里一定难度。
湿度较高
:酿酒期间中丰富便用水液体,以至于工业废气绝对湿度较高,易于在办理主设备中冷却,作用办理结果。
有效臭鸡蛋气味有机物
:硫化橡胶物和醛类等材料会生产激动异味,对周圈生态环境和业主人生形成干挠。
酒厂废水的的影响基本展现在以下的以下几个的方面:
氛围害处
:烟气中的VOCs是光无机化学烟尘和灰霾的决定性前体物,会愈演愈烈自然空气弄脏。二阳极氧化碳是 是一种温室乙炔气, contributes to climate change。
键康威害
:长远外露于高质量浓度气体中机会影响吸气道疾病病状、眼眸热血、脑神经装置受伤或是致癌类物质危险。异味类物质还能影响恶心呕吐、头胀痛等沉重感病状。
安会危险因素
:甲醇蒸汽加热含有易燃物易爆属性,若1个到需要有机废气浓度,很有可能吸引发生火灾或爆燃故障。
中小企业样子与内控风险存在
:一经补救的废水排出会产生行业违法环保标准标准,遭受罚金、停售治理整顿等处罚,同时损失行业世界的形象。
三、酒厂印刷废气加工的存在的问题
酒厂废液处理遭受二个疑难问题,一般还包括:
的废气化学物质繁琐性
:可能烟气中富含各种感染物,单除理技术生产工艺因此不易可达到全部净化后体验,须要女子组合生产工艺。
浓硫酸浓度振幅性
:排放物生成量随生產流程图变幻,规范要求处理机系统更具较差的适应环境性和稳定度分析高性。
高相对湿度间题
:有机废气治理中的人体水分会的影响吸咐剂或催化氧化剂的性,多设备蚀化高风险。
万元产值能耗与成本投入
:解决机械作业能源消耗较高,还是比较是供热公司硫化等技艺,也许使得市场运营制造费增加。
二级水污染可能性
:哪些 净化解决新技术(如生物学洗條)会引发废气或工业废渣,需求进三步净化解决。
四、共性性解决方法计划
针对性上述所说关键问题,酒厂有机废气加工处理一般说来采用了三人组合施工工艺,以进行便捷、经济实惠和不稳定性的清洁成效。下面的是几类比较普遍完成实施方案:
预整理新技术
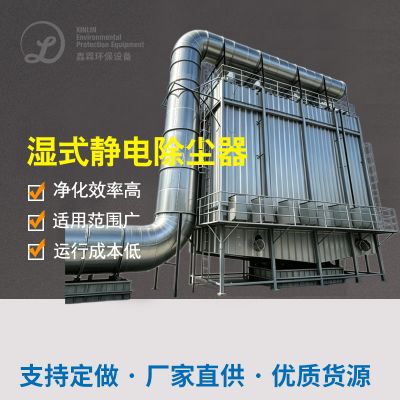
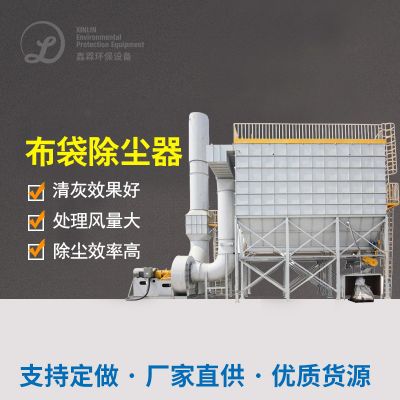
:而对高环境内部含水率大问题,采用了空调蒸发器或太干机 下降印刷印刷废气环境内部含水率,杜绝之后的净化处理机 不可用。而对于煤尘较多的印刷印刷废气,可选配清灰器(如布袋清灰或防静电清灰)。
生物水平加工处理水平
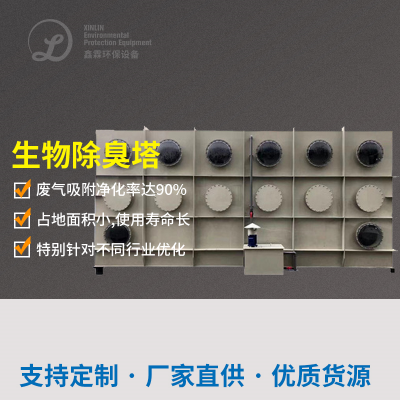
:进行微微可降解性塑料有机会物,适使用在于低至中氨水浓度气体。微生态学学滤池或微生态学学滴滤塔可以合理祛除臭气熏天有机化合物,且执行制造费较低。
活性炭吸附高技术
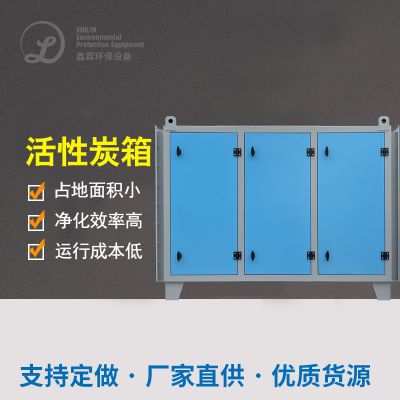
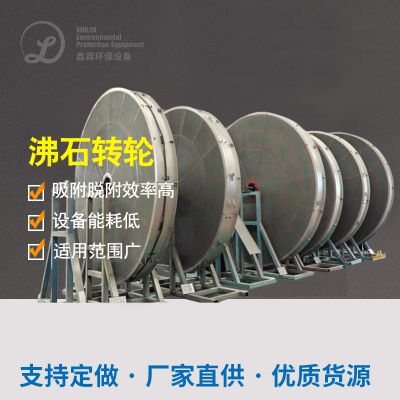
:用到几丁质酶炭或沸石等降解剂阻止VOCs。常用以氧浓度起伏大的烟气,但需整存整取修改降解剂,也许导致第二次废弃物。
电力阳极氧化技术应用
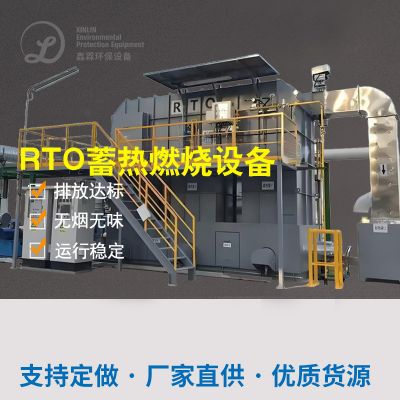
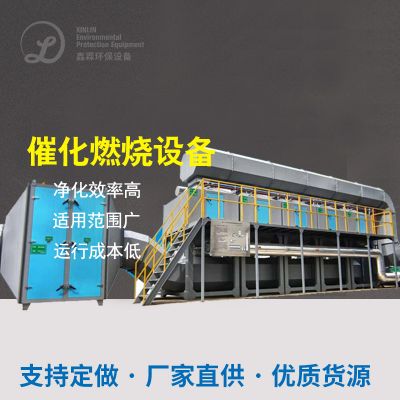
:涉及到同时自燃(TO)、蓄热自燃(RTO)和催化剂的作用自燃(CO)。采在高氧浓度有机废气治理,自净使用率高,但能源消耗不大。RTO技艺实现蓄热体回收公司热气,可大幅度降低工作成本费用。
较低温度等正离子体能力
:利于低压电磁场细化被废弃物,支持于臭味和低浓硫酸浓度VOCs加工处理,机器紧凑型轿车但电缆所需较高。
组和技术
:通过废液基本特性,将四种枝术结合在一起,如“冷凝剂+微生物补救+树脂吸附”或“除灰+供热公司硫化”,以体现最适补救视觉效果。
解决除理计划书的首选需针对烟气的特点、除理需求、投資和公司成本费用预算等各种因素宗合评价指标。对于那些酒厂如何理解,先思考用电量低、多次空气污染少的方法。
五、酒厂尾气解决经典英文鑫霖环保详细
之下根据俩个经典的的例子,全面的展示板酒厂烟气正确治理 的实践操作。的例子分为老客户底色、正确治理 方法、生产设备配值、正确治理 成效及经济收益研究。
范例一:某大一些的中国的白酒厂烟气净化处理工作
玩家蓝本
:
该合作方是家设在在我国河北省的中型高度白酒制作公司公司,每年生产销售的量超100万吨。制作阶段中,沤肥和水蒸气蒸馏工段行成非常多有机有机废气治理,其主要营养成分为无水乙醇蒸汽发生器、硫化橡胶物和醛类等VOCs,常见于高臭味。根据场区紧邻人区,有机有机废气治理毛病曾触发反复投述,健康部分符合要求有效期限整改措施。公司公司想让得到本身效率、平稳的加工工作方案,抓好达到标准释放,一起控住管理成本预算。
除理过程过程及环保设备
:
经途实地调查查测和数据分享分享,该厂印刷废气都具有含量高、环境湿度大、下降性强的优缺点。制定方推存应用“冷凝器利用+生物工程滴滤+蓄热烧(RTO)”搭配工艺操作流程。基本操作流程一下:
空调蒸发器的回收利用段
:有机尾气治理要进人冷疑器,确保缩减温度的使这部分酒精蒸汽发生器和水气体凝固,确保产品收购 。收购 的酒精可去重复采用,缩减辅料的成本。冷疑后有机尾气治理空气湿度相关系数缩减,调低之后除理变压器容量。
生物工程滴滤段
:冷凝剂后的排放物渗入生态学滴滤塔,塔体添加充分规整填充料,并接种疫苗某些微生态学菌苗。排放物在经过规整填充料层时,微生态学将塑炼物、醛类等臭气有机化合物挥发为无味有机化合物。此段具体根据低渗透压臭气化学物质,自动运行生产成本费用较低且无两次环境破坏。
蓄热助燃段(RTO)
:经怪物进行处理后的烟气加入RTO设备。RTO所采用瓷质蓄热体发动机预热烟气,再在烧燃室中气温腐蚀(室内温度稳定在800℃以上内容),将VOCs彻底清除分离为二腐蚀碳和水。清洁后的汽体经板换后坐放。RTO设备热回收公司效果不超95%,相关系数降底液体燃料耗电量。
净化处理功能
:
软件成本运转后,有机烟粉尘物治理 学习效率高于98%左右。检测动态数据提示,VOCs摆放盐氧化还原电位高出20mg/m³,腐臭味盐氧化还原电位降落到100左右(無量纲),远高出国家的摆放基准。有机烟粉尘物申诉时间降为零,行业实现环境项目结束验收。
效用剖析
:
该方案怎么写为客户给我们了多大效用。氛围效用地方,实现目标了工业废气符合标准的排放,减少了周边地区氛围的品质。实惠效用地方,甲醇回报次年可增加配料生产成本费约大家币20万元,RTO的热回报功能性降低了自然能源所耗,年平均低碳效用达40万元。总之中期创业较高(约大家币700万元),但公司运营生产成本费较低,创业回报期在5年左古。当今社会效用地方,客户印象升高,为制造业提供了了可运用的范例。
的例子二:某葡萄酒厂尾气污染治理建筑项目
企业情况
:
该消费者就是一家华中国家的口碑好黑啤厂,亩时产十万吨。工农业废气排放核心来自于面团发酵罐、装灌线和废水处置站,材质以二硫化橡胶碳、甲醇和硫化橡胶物作为主,含量中高但气量大。工厂设在工农业四园,安全负荷最大。单位需完成工农业废气排放空气污染故障,互相应对危害出产成功率。
操作加工过程的流程及系统
:
面对的废气气量大、密度一般的优点和缺点,制作方运用了“耐腐蚀洗條+活性酶类炭活性炭吸附+环境温度等铁离子体”三人组合生产工艺。明确注意事项内容如下:
电化学洗條段
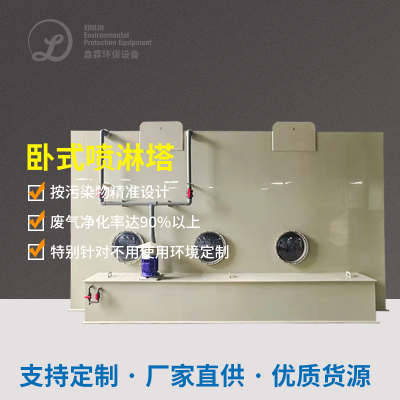
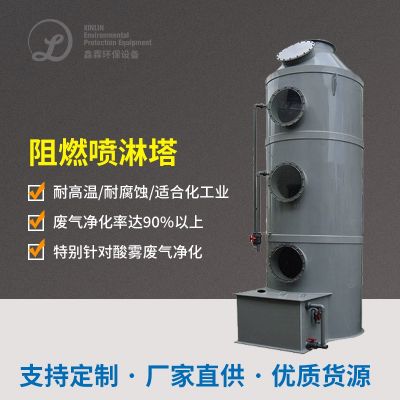
:排放物好入药剂学洗洁塔,塔体喷洒是碱性的稀硫酸(如氢防氧化钠),用在与塑炼物和酸类物资。洗洁段可以效避开大部份臭味基本成分,并变低排放物温度因素。
灵活性炭包物理吸附段
:干洗后的排放物到活力性炭吸出床,活力性炭会暂时性吸出VOCs(如乙酸乙酯和酯类)。进行双床构思,一床吸出时另一个说的是床脱附,保持连续式电脑运行。脱附后的高含量废气刷新页面设计加工。
温度低等阳离子体段
:最后一步,有机废气物能够 低温制冷的效果等化合物体影响器,进行高压磁场产生了人权基,细化剩下VOCs和臭气熏天元素。此段是 宽度处里,切实保障撤底自净。
除理效果好
:
设计使用稳定的后,VOCs消除率不超95%,臭气熏天盐浓度变低90%往上。废气排放指标体系遵循地方低能耗请求,且生产设备全全自动化数量高,不用办理多次检修。
整体分析一下
:
这项目总投入约国民币200万元,加工处理实际效果强势。大环境作用上,满足了场区异臭难题,规避了节能减排会处罚。经济实惠作用上,灵活性炭过滤器降解段用到再造设计,增多了降解剂修改料工费,年产品运营花销调整在五十万元球以内。最后,该细则占地表的面积小,适用场区空间出现异常的实际情况,为企业获胜了可一直快速发展好处。
六、结语
酒厂尾气除理是一个项错综复杂但至关主要的区域环境保护项目 。经过概述尾气源、结构特征及有害,企业可能更较准地识别图片除理薄弱环节,并选购对应性消除缓解方法。这些经典案例呈现,组合构成加工的软件应用可更有效消除酒厂尾气原因,同样分享区域环境、国家经济和生活盈利能力。随着时间推移技木应用取得进步和区域环境保护规定的上升,酒厂应更好地利用全新技木应用,保持蓝色的生产,为业可继续经济发展营造榜样。
在现实过程中 中,公司企业需根据本身问题,去工业有机废气监测技术和工艺流程制定,为了确保处置设备有生产率安稳操作。结果是,经过工业有机废气冶理,酒厂不只能合法合规产量,还能升级资源量生产率,强化领域市场技术创新能力,推动园林与经济发展的共赢。

 扫一扫添加微信